Ils confient des pièces au groupe Stach Industries


Stach Industries réalise le traitement cryogénique des aciers trempés, en complément de la trempe et du revenu sous vide, dans l’usine de sa filiale Anoxyd, à Geneuille (Doubs). Le passage au froid transforme l’austénite résiduelle qui subsiste après la trempe en martensite : la pièce gagne en dureté, en résistance à l’usure et en stabilité dimensionnelle.
CONTACTER NOTRE équipeAnoxyd, filiale spécialisée de Stach Industries, traite des pièces depuis plus de 30 ans. Le traitement cryogénique concerne surtout les outils de coupe et de découpe, les matrices, les calibres et les pièces mécaniques de précision en aciers fortement alliés.
Le traitement cryogénique est un procédé de traitement par le froid réalisé après la trempe. Son objectif est de transformer l’austénite résiduelle en martensite, une structure beaucoup plus dure et stable. En poussant le métal à des températures extrêmement basses, ce procédé permet d’extraire le maximum de potentiel des aciers alliés.
Tout savoir sur le traitement cryogénique de l’acier →Le traitement cryogénique s’insère dans un cycle complet : trempe dans l’un de nos trois fours sous vide BMI, descente progressive en température jusqu’à -80 °C ou -196 °C, puis revenu pour stabiliser la nouvelle structure.
La descente et la remontée en température sont lentes, pour éviter les chocs thermiques sur les pièces de forme complexe.
NOUS contacter
Le niveau de froid, la durée de maintien et le nombre de revenus dépendent de la nuance d’acier et de l’usage de la pièce. Nous les définissons avec vous à partir de votre plan ou de vos exigences de dureté.
Pour un devis, indiquez-nous la nuance, l’état actuel des pièces (déjà trempées ou non), la dureté visée, les dimensions et les quantités.
Nous disposons de compétences étendues en traitements de surface et thermiques grâce aux autres entreprises du groupe Stach Industries, Revêtis et Paturot.
Ces dernières vous permettent de compléter vos traitements thermiques par une gamme variée de finitions de surface.
Les autres sociétés du groupe réalisent notamment l’anodisation, le zingage, le cuivrage, la passivation, le grenaillage, le microbillage, le lavage, l’ébavurage et la tribofinition.
Demander un devis
Anoxyd propose deux niveaux de traitement cryogénique adaptés aux besoins spécifiques de chaque application. Ces procédés complémentaires permettent de transformer l’austénite résiduelle en martensite et de maximiser les performances mécaniques de vos pièces.


Le traitement cryogénique n’est utile que sur des aciers trempés qui conservent de l’austénite résiduelle. Dans ce cas, il apporte :

"Service au top ! Qualité impeccable, délais respectés, équipe professionnelle"
"Travail satisfaisant, dureté conforme aux spécifications."
"Le respect des délais a été apprécié, et le suivi a été professionnel."
"Le respect des délais et le suivi attentionné ont grandement facilité notre collaboration."
Le traitement par le froid se fait toujours sur une pièce trempée : il est donc souvent commandé avec la trempe et le revenu sous vide. Pour des pièces qui doivent garder leurs cotes après usinage, il peut aussi compléter une stabilisation thermique.

Notre équipe est disponible pour répondre à vos questions, vous aider à choisir le meilleur procédé de traitement thermique pour vos besoins, et s'assurer que le produit fini répond à vos attentes.

Nous livrons des clients à travers toute la France grâce à notre réseau logistique fiable et rapide.
Nous avons une desserte spéciale pour la Haute-Savoie, l'Alsace, le Doubs et le Jura avec notre plateforme logistique STI.

En plus de notre engagement dans le processus d’obtention des normes Iso 9001, nous avons mis en place des procédures internes rigoureuses pour assurer la qualité de notre travail.


Le traitement cryogénique est réalisé après la trempe. La pièce est refroidie très progressivement jusqu’à -80 °C (sub-zéro) ou -196 °C (cryogénie profonde, à l’azote liquide), maintenue plusieurs heures à cette température, puis ramenée lentement à la température ambiante. Un ou plusieurs revenus suivent pour stabiliser la nouvelle structure martensitique.
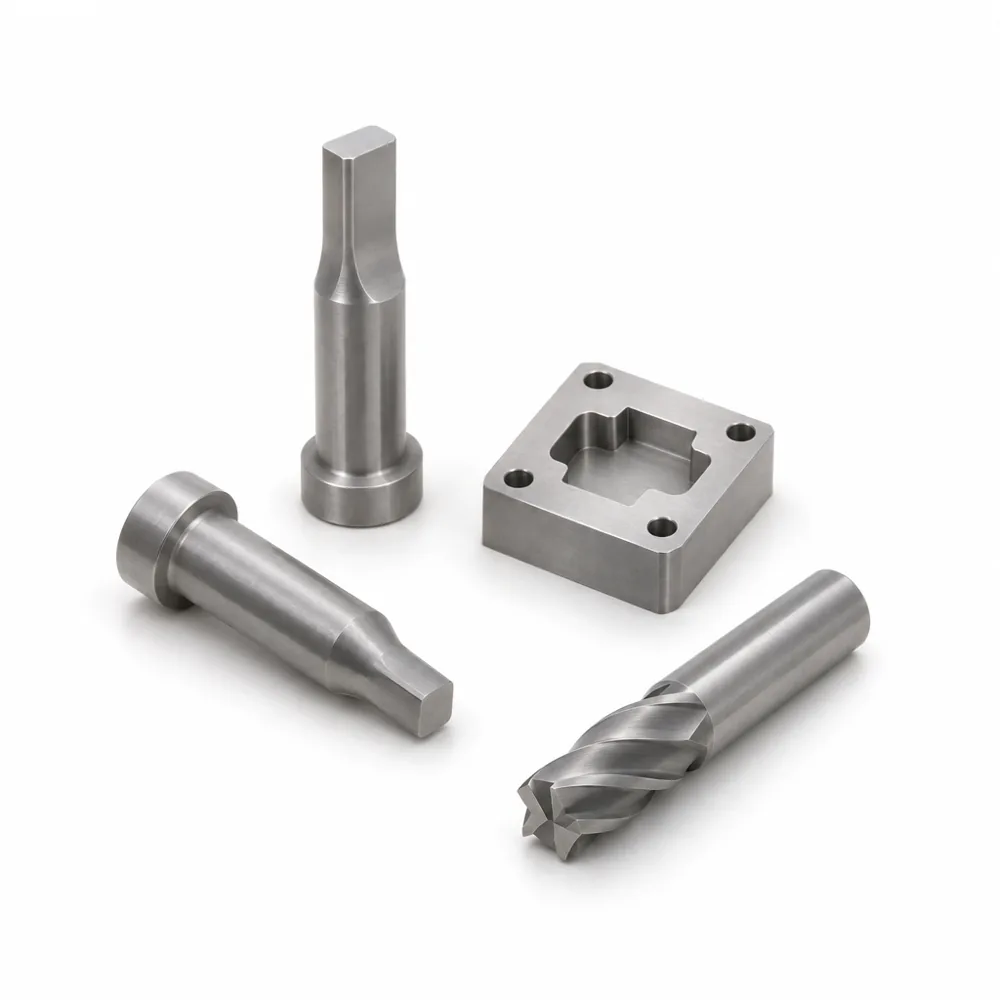
Le traitement cryogénique est particulièrement efficace sur les aciers fortement alliés, les aciers à outils et les aciers inoxydables martensitiques. Il est idéal pour l’outillage industriel (forets, fraises, poinçons, matrices), la mécanique de précision (calibres, roulements), la compétition automobile (arbres à cames, pignons) et l’aéronautique.
Si vous ne savez pas si votre acier se prête au traitement cryogénique, indiquez-nous sa nuance et l’usage de la pièce : nous vous dirons si le passage au froid apporte un réel bénéfice.
Le traitement sub-zéro descend à -70 / -80 °C et transforme une partie de l’austénite résiduelle ; il suffit pour de nombreuses applications. La cryogénie profonde descend à -196 °C, à l’azote liquide, et transforme la quasi-totalité de l’austénite résiduelle, avec un gain plus net sur la résistance à l’usure. Le choix dépend de la nuance d’acier et de l’usage de la pièce. Dans les deux cas, un revenu est nécessaire après le traitement par le froid.


