Ils confient des pièces au groupe Stach Industries


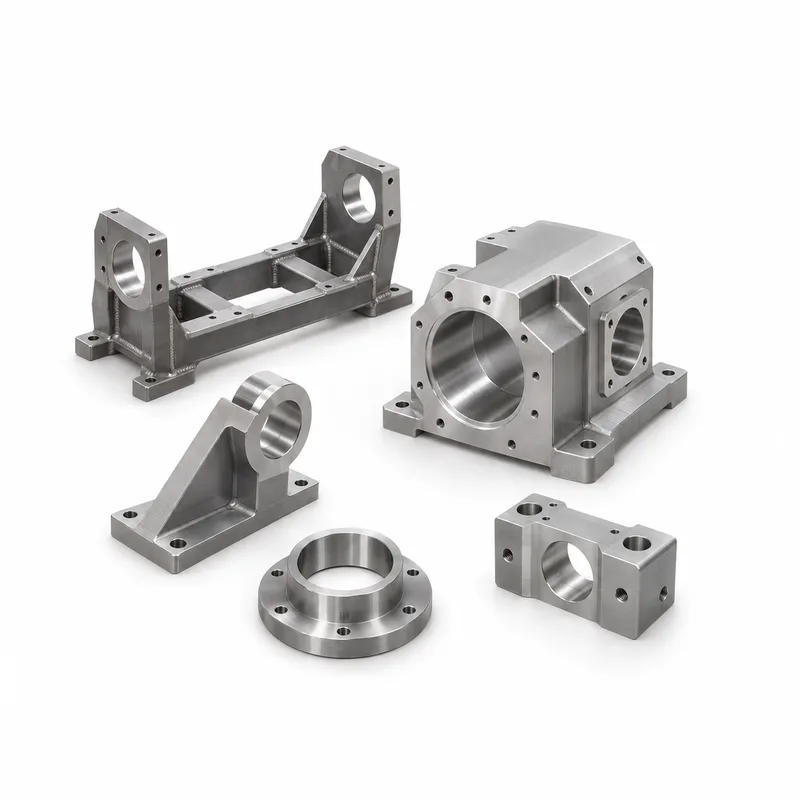
Stach Industries réalise la stabilisation thermique sous vide de pièces usinées, mécano-soudées ou moulées dans l’usine de traitement thermique de sa filiale Anoxyd, à Geneuille (Doubs). Le traitement libère les contraintes accumulées pendant la fabrication, pour que la pièce garde ses cotes lors de l’usinage de finition et dans le temps.
CONTACTER NOTRE équipeAnoxyd traite des pièces sous vide depuis plus de 30 ans. La stabilisation est demandée en particulier pour les pièces de grande précision, les pièces massives ou dissymétriques et les bâtis mécano-soudés, en acier, en fonte ou en aluminium.
La stabilisation est un traitement thermique qui consiste à chauffer une pièce à une température modérée, à la maintenir en température, puis à la refroidir très lentement. L’objectif est de libérer les contraintes résiduelles accumulées lors de l’usinage, du soudage ou de la découpe, afin de garantir une stabilité dimensionnelle parfaite.
Tout savoir sur la stabilisation thermique →La stabilisation est réalisée dans l’un de nos trois fours sous vide BMI. La température reste modérée, sous la température de revenu du matériau, pour ne pas modifier sa dureté : c’est la lenteur et l’homogénéité du chauffage et du refroidissement qui libèrent les tensions.
Le traitement sous vide évite l’oxydation des surfaces déjà usinées, qui peuvent ainsi passer directement à l’usinage de finition.
NOUS contacter

La durée de maintien et la vitesse de refroidissement dépendent de l’épaisseur, de la masse et de la forme des pièces. Nous les définissons avec vous, en tenant compte de l’étape de fabrication à laquelle intervient le traitement.
Pour un devis, indiquez-nous le matériau, les dimensions et la masse des pièces, les quantités et, si possible, l’étape de fabrication concernée (après ébauche, après soudage…).
Nous disposons de compétences étendues en traitements de surface et thermiques grâce aux autres entreprises du groupe Stach Industries, Revêtis et Paturot.
Ces dernières vous permettent de compléter vos traitements thermiques par une gamme variée de finitions de surface.
Les autres sociétés du groupe réalisent notamment l’anodisation, le zingage, le cuivrage, la passivation, le grenaillage, le microbillage, le lavage, l’ébavurage et la tribofinition.
Demander un devis
Anoxyd adapte chaque cycle de stabilisation à la géométrie, à la masse et à la nuance de vos pièces, qu’il s’agisse de pièces usinées de précision ou d’ensembles mécano-soudés et moulés.


Une pièce qui « bouge » après usinage coûte cher : reprises, rebuts, cotes hors tolérance. La stabilisation apporte :
"Service au top ! Qualité impeccable, délais respectés, équipe professionnelle"
"Travail satisfaisant, dureté conforme aux spécifications."
"Le respect des délais a été apprécié, et le suivi a été professionnel."
"Le respect des délais et le suivi attentionné ont grandement facilité notre collaboration."
Sur les pièces simplement détensionnées, la stabilisation est proche du recuit de détente. Sur les aciers trempés, elle peut être complétée par un traitement cryogénique, qui fige la structure et améliore la stabilité dimensionnelle. Ces traitements sont réalisés dans le même atelier, à Geneuille.

Notre équipe est disponible pour répondre à vos questions, vous aider à choisir le meilleur procédé de traitement thermique pour vos besoins, et s'assurer que le produit fini répond à vos attentes.

Nous livrons des clients à travers toute la France grâce à notre réseau logistique fiable et rapide.
Nous avons une desserte spéciale pour la Haute-Savoie, l'Alsace, le Doubs et le Jura avec notre plateforme logistique STI.

En plus de notre engagement dans le processus d’obtention des normes Iso 9001, nous avons mis en place des procédures internes rigoureuses pour assurer la qualité de notre travail.
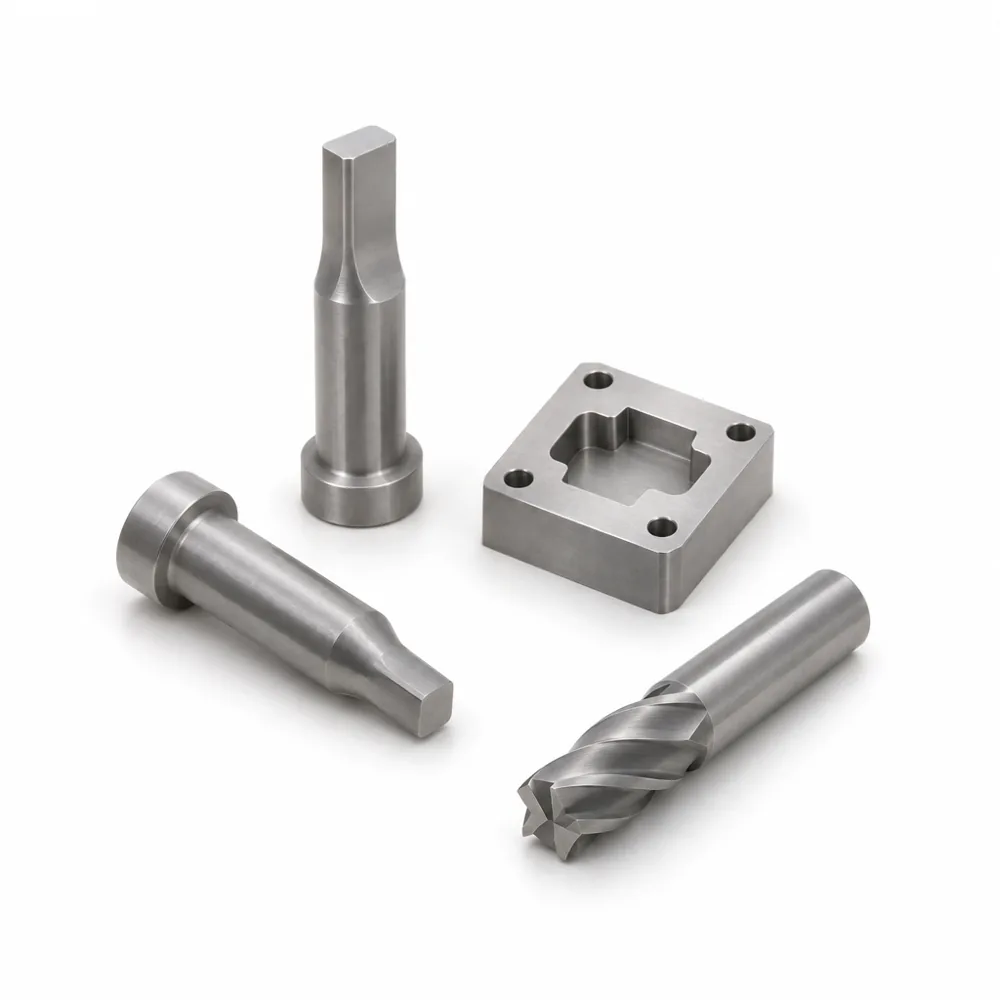

Le procédé de stabilisation consiste à chauffer la pièce dans un four sous vide à une température modérée (500°C à 650°C pour les aciers), puis à la maintenir en température pendant une durée calculée en fonction de l’épaisseur et de la masse de la pièce. Enfin, le refroidissement très lent (souvent dans le four éteint) permet de dissiper les tensions internes sans recréer de nouvelles contraintes. Le traitement sous vide garantit une absence totale d’oxydation sur la surface des pièces, préservant leur état de surface d’origine.
La stabilisation est préconisée pour une large gamme de matériaux : aciers de construction, aciers alliés, fontes (bâtis de machines-outils), alliages d’aluminium et de cuivre, ainsi que les aciers inoxydables. Elle est particulièrement recommandée pour les pièces usinées, soudées ou découpées nécessitant une stabilité dimensionnelle parfaite.
Si vous ne savez pas à quelle étape placer la stabilisation, envoyez-nous la gamme de fabrication de la pièce : nous vous indiquerons le moment le plus utile.
La stabilisation intervient entre l’ébauche et la finition d’usinage, ou après soudage et moulage, pour éliminer les contraintes résiduelles avant les opérations qui fixent les cotes définitives. Elle est recommandée pour les pièces de grande précision, les pièces massives ou dissymétriques et les ensembles mécano-soudés. Sur les aciers trempés, elle peut être complétée par un traitement cryogénique, qui transforme l’austénite résiduelle en martensite pour améliorer la résistance à l’usure et figer la stabilité dimensionnelle des pièces sur le long terme.


