Ils confient des pièces au groupe Stach Industries


Stach Industries réalise le recuit sous vide de pièces en acier, en alliages cuivreux et en alliages ferreux magnétiques dans l’usine de traitement thermique de sa filiale Anoxyd, à Geneuille (Doubs). Deux types de recuit sont pratiqués : le recuit de détente, qui libère les tensions laissées par l’usinage, le soudage ou la mise en forme, et le recuit magnétique, qui rend aux alliages ferreux leurs propriétés magnétiques.
CONTACTER NOTRE équipeAnoxyd traite des pièces sous vide depuis plus de 30 ans. Le recuit intervient souvent entre deux étapes de fabrication : après un soudage, avant un usinage de finition ou après une mise en forme à froid qui a durci le métal.
Le recuit est un traitement thermique qui consiste à chauffer un métal à une température précise, à le maintenir en température, puis à le refroidir lentement. Cette opération modifie la structure interne du matériau afin d’améliorer sa ductilité, de réduire les contraintes internes et de faciliter les opérations de mise en forme ou d’usinage.
Tout savoir sur le recuit →Le recuit est réalisé dans l’un de nos trois fours sous vide BMI. Contrairement à la trempe, c’est la lenteur du refroidissement qui compte : la pièce refroidit dans le four, à une vitesse maîtrisée, pour ne pas recréer de contraintes.
Le vide protège la surface pendant tout le cycle : pas d’oxydation ni de calamine, ce qui compte pour les alliages cuivreux et pour les pièces déjà usinées.
NOUS contacter

Nous définissons la température et la durée de maintien selon le matériau, la masse des pièces et le résultat attendu : libérer les tensions, rendre le métal plus facile à former ou à usiner, ou retrouver une perméabilité magnétique élevée.
Pour un devis, indiquez-nous le matériau, le type de recuit souhaité ou le problème à résoudre (déformation, écrouissage, magnétisme), les dimensions et les quantités.
Nous disposons de compétences étendues en traitements de surface et thermiques grâce aux autres entreprises du groupe Stach Industries, Revêtis et Paturot.
Ces dernières vous permettent de compléter vos traitements thermiques par une gamme variée de finitions de surface.
Les autres sociétés du groupe réalisent notamment l’anodisation, le zingage, le cuivrage, la passivation, le grenaillage, le microbillage, le lavage, l’ébavurage et la tribofinition.
Demander un devis
Anoxyd propose deux types de recuit adaptés aux besoins spécifiques de chaque application industrielle. Ces procédés complémentaires permettent d’optimiser les propriétés mécaniques, électriques ou magnétiques de vos pièces selon leur destination finale.


Le recuit est souvent l’étape qui évite qu’une pièce se déforme ou se fissure plus tard. Ses principaux effets :

"Service au top ! Qualité impeccable, délais respectés, équipe professionnelle"
"Travail satisfaisant, dureté conforme aux spécifications."
"Le respect des délais a été apprécié, et le suivi a été professionnel."
"Le respect des délais et le suivi attentionné ont grandement facilité notre collaboration."
À Geneuille, l’équipe d’Anoxyd réalise aussi la stabilisation des pièces usinées et mécano-soudées, proche du recuit de détente mais conduite à plus basse température pour ne pas modifier la dureté, ainsi que l’hypertrempe de l’inox et la trempe et le revenu des aciers.

Notre équipe est disponible pour répondre à vos questions, vous aider à choisir le meilleur procédé de traitement thermique pour vos besoins, et s'assurer que le produit fini répond à vos attentes.

Nous livrons des clients à travers toute la France grâce à notre réseau logistique fiable et rapide.
Nous avons une desserte spéciale pour la Haute-Savoie, l'Alsace, le Doubs et le Jura avec notre plateforme logistique STI.

En plus de notre engagement dans le processus d’obtention des normes Iso 9001, nous avons mis en place des procédures internes rigoureuses pour assurer la qualité de notre travail.

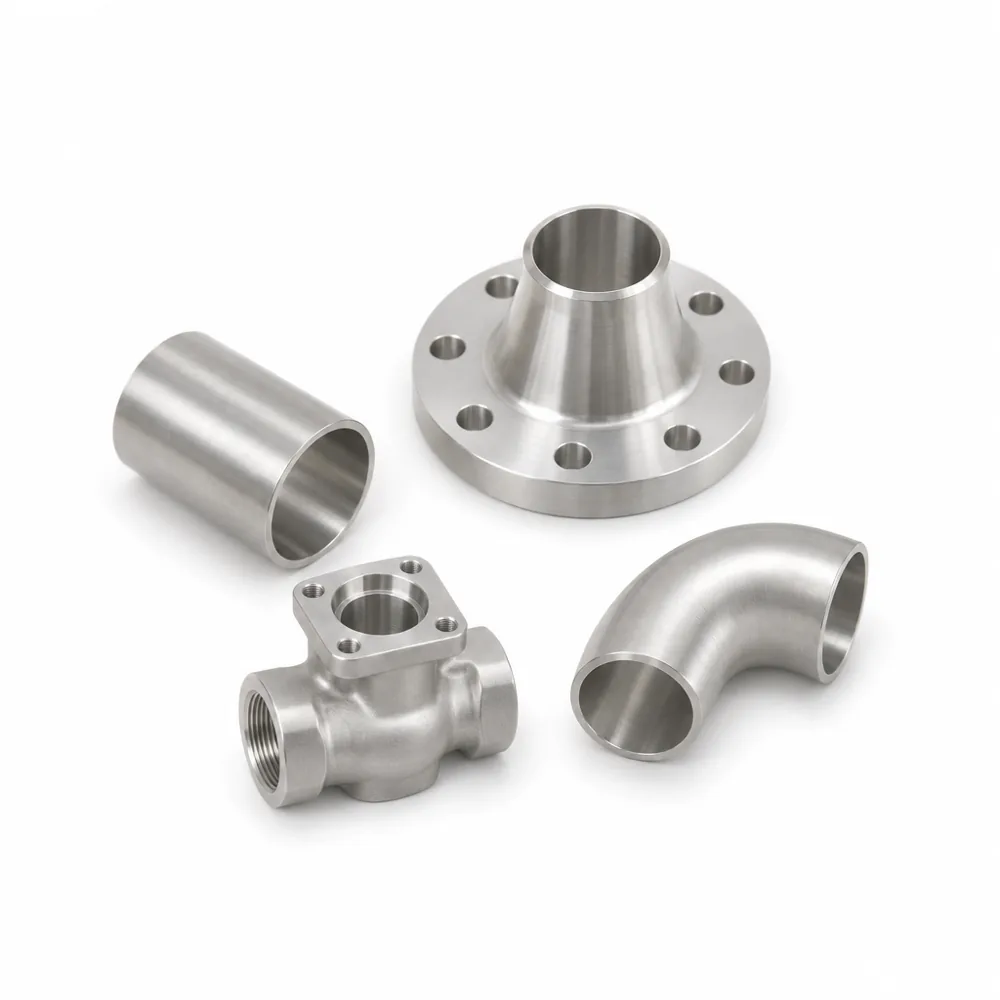

Le procédé de recuit consiste à chauffer la pièce dans un four sous vide à une température précise, adaptée à la nature du métal traité. La pièce est ensuite maintenue en température pendant une durée déterminée, puis refroidie lentement de manière contrôlée. Ce cycle thermique modifie la structure cristalline du matériau, éliminant les tensions internes et améliorant la ductilité. Le traitement sous vide garantit une absence totale d’oxydation sur la surface des pièces, préservant leur état de surface d’origine.
Le recuit s’applique à une large gamme de métaux et d’alliages. Le recuit de détente est particulièrement adapté aux pièces en acier et en alliages cuivreux (cuivre, laiton, bronze). Le recuit magnétique concerne principalement les alliages ferreux destinés à des applications où les propriétés magnétiques sont critiques.
Si vous hésitez entre un recuit de détente et une stabilisation, décrivez-nous la pièce et l’étape de fabrication où elle se trouve : le choix dépend surtout de son état (trempée ou non) et de la précision attendue.
Le recuit de détente vise principalement à éliminer les contraintes résiduelles issues de l’usinage ou du soudage, tout en améliorant l’usinabilité et la conductivité électrique. Il s’adresse aux pièces en acier et alliages cuivreux. Le recuit magnétique, quant à lui, est spécifiquement conçu pour optimiser les caractéristiques magnétiques des alliages ferreux : il supprime l’écrouissage et confère au métal une perméabilité magnétique élevée et stable, indispensable pour les applications dans l’électronique, le médical ou l’instrumentation.


