Ils confient des pièces au groupe Stach Industries


Stach Industries réalise l’hypertrempe sous vide de pièces en acier inoxydable austénitique et en alliages de nickel dans l’usine de traitement thermique de sa filiale Anoxyd, à Geneuille (Doubs). Le traitement remet en solution les carbures qui se forment au soudage, au formage ou lors d’un maintien en température, et rend à l’inox sa résistance à la corrosion. Nous traitons aussi bien une pièce unitaire qu’une série.
CONTACTER NOTRE équipeAnoxyd, au sein du groupe Stach Industries traite des pièces sous vide depuis plus de 30 ans. L’hypertrempe concerne en particulier les pièces en inox 304, 316 ou 321 qui ont été soudées, roulées ou fortement usinées, ainsi que les composants qui doivent rester amagnétiques.
L'hypertrempe est un traitement thermique essentiel qui consiste à porter la pièce à très haute température pour dissoudre les précipités indésirables, puis à la refroidir brusquement. L’objectif est de régénérer la structure du métal afin d’obtenir une microstructure homogène, une résistance maximale à la corrosion et des propriétés magnétiques optimisées.
Sur les inox durcissables par précipitation (17-4 PH, 15-5 PH), la mise en solution est la première étape du durcissement structural.
Tout savoir sur l’hypertrempe →L’hypertrempe est réalisée dans l’un de nos trois fours sous vide BMI. La charge est portée à la température de mise en solution, maintenue le temps nécessaire selon l’épaisseur, puis refroidie rapidement par gaz sous pression.
Le vide évite toute oxydation : les pièces sortent avec un aspect métallique propre, sans coloration, ce qui limite les reprises après traitement.
NOUS contacter
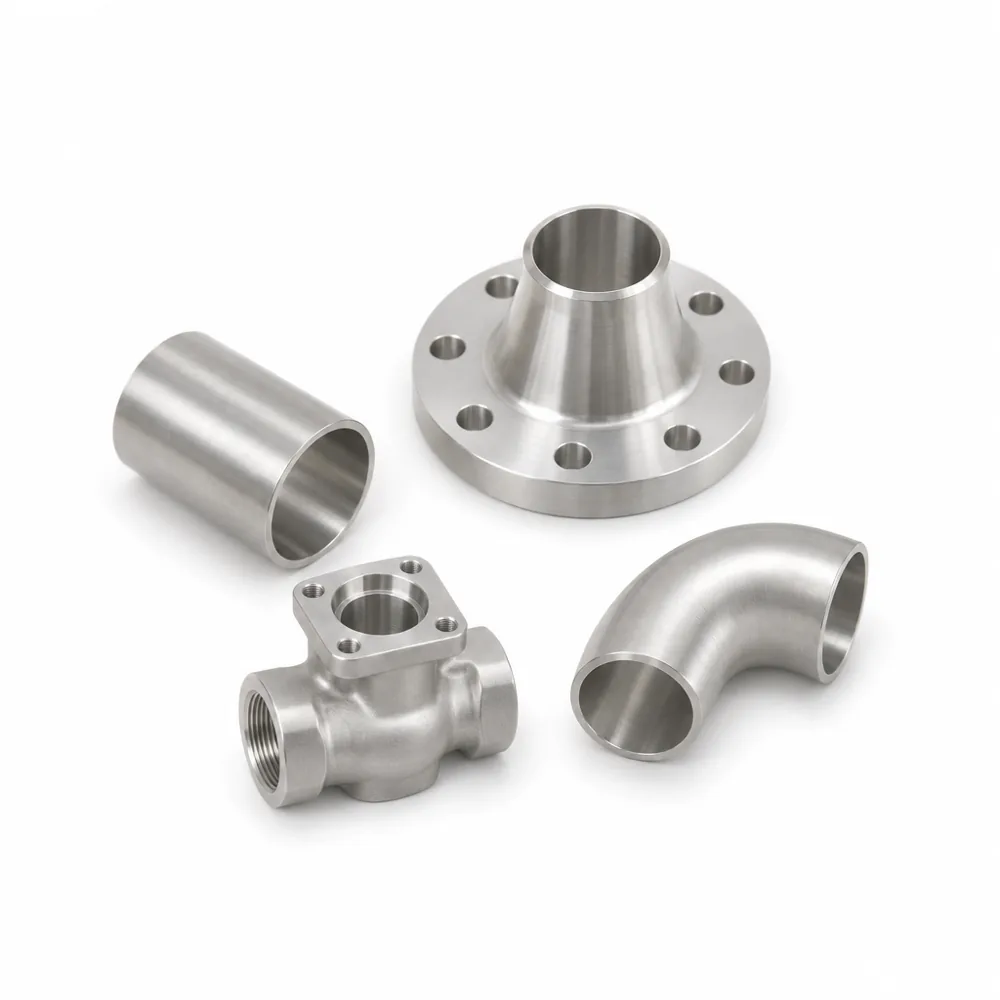
Nous définissons le cycle à partir de la nuance, de l’épaisseur des pièces et de vos exigences : tenue à la corrosion, perméabilité magnétique, état de surface. Les pièces sensibles ou de géométrie particulière peuvent faire l’objet d’un cycle spécifique.
Pour un devis, indiquez-nous la nuance (304L, 316L…), l’origine du besoin (soudage, écrouissage, magnétisme), les dimensions et les quantités.
Nous disposons de compétences étendues en traitements de surface et thermiques grâce aux autres entreprises du groupe Stach Industries, Revêtis et Paturot.
Ces dernières vous permettent de compléter vos traitements thermiques par une gamme variée de finitions de surface.
Les autres sociétés du groupe réalisent notamment l’anodisation, le zingage, le cuivrage, la passivation, le grenaillage, le microbillage, le lavage, l’ébavurage et la tribofinition.
Demander un devis
Anoxyd propose des prestations d’hypertrempe adaptées aux besoins spécifiques de chaque application industrielle. Ce procédé se déroule en plusieurs étapes rigoureusement contrôlées pour garantir une structure métallurgique homogène et des performances optimales.


L’hypertrempe se justifie dès qu’une pièce en inox doit retrouver ses propriétés après fabrication. Ses principaux effets :

"Service au top ! Qualité impeccable, délais respectés, équipe professionnelle"
"Travail satisfaisant, dureté conforme aux spécifications."
"Le respect des délais a été apprécié, et le suivi a été professionnel."
"Le respect des délais et le suivi attentionné ont grandement facilité notre collaboration."
L’équipe d’Anoxyd réalise aussi le durcissement structural des inox durcissables par précipitation (17-4 PH, 15-5 PH), le recuit et la stabilisation de pièces usinées ou soudées. Après hypertrempe, une passivation peut être réalisée dans le groupe pour renforcer la couche protectrice de l’inox.

Notre équipe est disponible pour répondre à vos questions, vous aider à choisir le meilleur procédé de traitement thermique pour vos besoins, et s'assurer que le produit fini répond à vos attentes.

Nous livrons des clients à travers toute la France grâce à notre réseau logistique fiable et rapide.
Nous avons une desserte spéciale pour la Haute-Savoie, l'Alsace, le Doubs et le Jura avec notre plateforme logistique STI.

En plus de notre engagement dans le processus d’obtention des normes Iso 9001, nous avons mis en place des procédures internes rigoureuses pour assurer la qualité de notre travail.


Le procédé d’hypertrempe consiste à chauffer la pièce dans un four sous vide à très haute température afin de dissoudre les précipités indésirables (notamment les carbures de chrome). La pièce est ensuite refroidie brusquement par gaz sous pression, ce qui fige la structure dans un état austénitique pur et homogène. Le traitement sous vide garantit une absence totale d’oxydation sur la surface des pièces, préservant ainsi leur état de surface d’origine.
L’hypertrempe s’applique principalement aux aciers inoxydables austénitiques (304, 316, 321...) et aux alliages de nickel. Elle est particulièrement recommandée pour les pièces devant présenter une excellente résistance à la corrosion, une structure homogène ou des propriétés amagnétiques.
En cas de doute sur la nuance ou sur l’intérêt du traitement, envoyez-nous le plan et l’usage prévu de la pièce : nous vous dirons si une hypertrempe est utile ou si un autre traitement convient mieux.
L’hypertrempe se distingue par sa capacité à remettre en solution les carbures de chrome formés lors de la fabrication, offrant ainsi une résistance à la corrosion que d’autres traitements ne permettent pas d’atteindre. Elle élimine les hétérogénéités structurelles créées lors de la fabrication (forge, laminage, soudage) et permet de maîtriser la perméabilité magnétique du métal. Contrairement à la trempe classique qui vise à durcir le matériau, l’hypertrempe produit un adoucissement contrôlé avec une microstructure parfaitement homogène, idéale pour les environnements chimiquement agressifs.


